
Souder une gouttière en zinc sans rater l’étanchéité
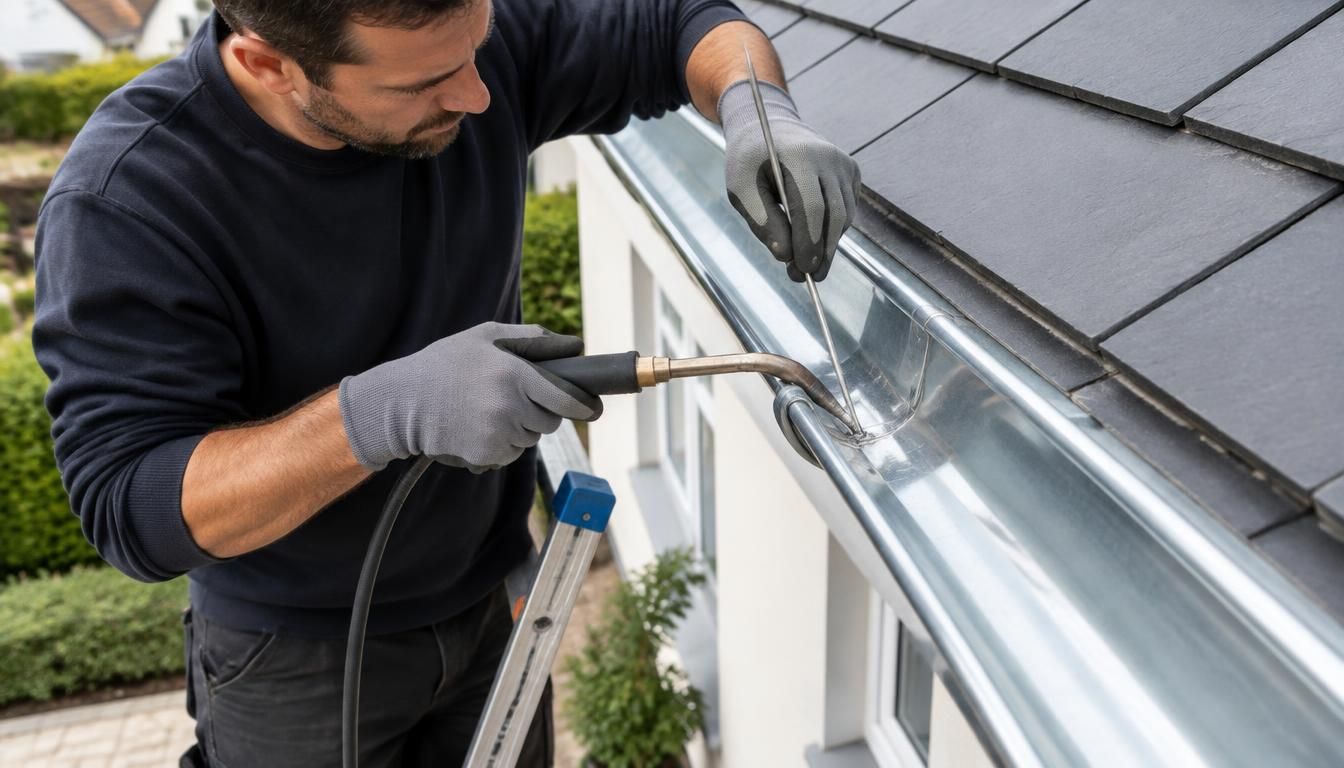
Une gouttière qui suinte au niveau d’une jonction laisse rarement le temps de réfléchir longtemps : l’eau remonte, tache la façade et finit parfois près d’une cheminée. Pour éviter que le problème ne s’aggrave, il faut comprendre d’où vient la faiblesse et agir avec méthode. Si vous vous demandez comment souder une gouttière en zinc, il faut d’abord comprendre pourquoi une fuite apparaît, puis suivre une méthode simple et propre. Cette réparation permet de retrouver une étanchéité fiable, de limiter les dégâts sur la toiture et de prolonger la durée de vie de la sortie d’eau.
Pourquoi une soudure de gouttière finit par se fendre
Avec le temps, une soudure de gouttière en zinc travaille, surtout quand la toiture subit le froid, la pluie et les dilatations. Une fuite apparaît souvent au mauvais endroit, puis la soudure se fend sur une reprise ancienne. Pour réparer proprement, il faut aussi savoir quand il vaut mieux refaire la zone plutôt que masquer la cassure. Sur une surface vieillie, l’âge du zinc et l’oxydation finissent par fragiliser l’ensemble avec le temps. Le bon réflexe consiste à observer la cause avant d’attaquer la soudure.
- Une jonction a bougé sous l’effet des écarts de température.
- Une reprise ancienne a perdu son accroche et laisse passer l’eau.
- La gouttière a été sollicitée par un débordement ou un choc local.
- Le zinc ancien s’est oxydé et la soudure n’adhère plus correctement.
Les signes qui montrent qu’il faut intervenir
Vous voyez une trace sombre sous l’assemblage, une goutte qui revient après la pluie ou un filet d’eau au même endroit ? Ce sont les premiers signaux. Quand la gouttière reste humide autour d’une fuite, la soudure est souvent en cause, surtout sur du zinc ancien. Le bon réflexe est de contrôler la ligne de brasure, la jonction et les bords proches. Si la fissure suit le bord d’un raccord, la réparation locale peut suffire. Si plusieurs points lâchent, il faut envisager une reprise plus large.
Réparation locale ou reprise complète : comment choisir
Une petite soudure fendue peut parfois être reprise sans déposer toute la gouttière. En revanche, si le zinc est très fatigué, si la fuite revient au même endroit ou si la zone a déjà été bricolée, mieux vaut reprendre plus largement. Pour choisir, regardez l’étendue du défaut, l’état du métal et la qualité de l’ancienne soudure. Une reprise locale économise du temps, mais une reprise complète donne souvent un résultat plus durable.
Le matériel à préparer avant de commencer
Avant de lancer la soudure, préparez un fer adapté au zinc, une baguette d’apport et un second fer si la pièce est longue. Ajoutez du flux, un décapant et un peu d’étain pour obtenir une soudure propre. Le choix du bon outil est simple : il faut une puissance cohérente avec la température recherchée, sans brûler la pièce. Sur une jonction proche d’un élément en inox, travaillez avec prudence, surtout si vous utilisez du gaz. Une soudure réussie commence toujours par une préparation claire de la zone.
- Un fer à souder adapté au zinc et à la taille de la pièce.
- Une baguette d’apport propre, sans dépôt gras.
- Du flux pour favoriser l’accroche de la soudure.
- Un décapant et un abrasif fin pour préparer la zone.
- Des gants, des lunettes et un chiffon propre pour travailler en sécurité.
Les outils indispensables pour une réparation propre
Pour une réparation nette, gardez à portée de main le fer, la baguette, le flux, un chiffon sec et un support stable. Le fer doit rester maniable, car une soudure sur zinc demande de la précision. Si la pièce est petite, un outil trop lourd rend le geste moins régulier. Le bon ensemble vous aide à souder sans hésiter, tout en gardant une ligne d’apport propre et continue.
Ce qu’il faut vérifier avant d’allumer le fer
Avant d’allumer le fer, vérifiez que la zone est accessible, sèche et dégagée. Contrôlez aussi la présence du flux et la qualité de la baguette. Une soudure sur zinc se rate souvent quand la préparation est incomplète. Pensez enfin à sécuriser vos appuis, car travailler en hauteur près d’une gouttière demande un geste stable et un bon équilibre.
Nettoyer et décaper le zinc sans se tromper
Pour nettoyer correctement le zinc, commencez par enlever les poussières, puis nettoyer la surface avec un chiffon et un peu d’alcool. Ensuite, il faut poncer légèrement afin de retirer l’oxydation et de retrouver une surface claire. Une soudure tient mieux sur un métal propre, car la chaleur se répartit mieux et l’accroche devient plus régulière. Le flux aide ensuite, mais il ne remplace jamais une préparation soignée. Sur du zinc ancien, prenez le temps nécessaire : une zone claire est le meilleur départ pour souder.
- Essuyer la zone pour retirer les saletés et les traces grasses.
- Nettoyer au chiffon puis à l’alcool pour dégraisser.
- Poncer doucement jusqu’au métal clair.
- Finir par un contrôle visuel de la surface avant la soudure.
Comment reconnaître une zone vraiment prête à souder
Une zone prête à souder présente un aspect clair, mat et homogène. Le zinc ne doit plus montrer de film gras ni de plaque d’oxydation. Si la surface reste terne mais propre, la soudure pourra prendre plus facilement. Vous devez pouvoir passer le doigt sans sentir de poudre noire. C’est le signe qu’il est possible de passer à l’étape suivante sans perdre de temps.
Les erreurs de préparation qui font rater l’accroche
Les erreurs les plus fréquentes sont simples : garder une zone sale, oublier de dégraisser, poncer trop peu ou poser le flux sur un métal encore gras. Sur du zinc ancien, cette négligence suffit à faire échouer la soudure. Mieux vaut prendre quelques minutes de plus que devoir recommencer plus tard.
Chauffer juste ce qu’il faut pour réussir la brasure
La réussite tient souvent à la température : trop faible, la soudure n’accroche pas ; trop forte, le zinc se déforme. Avec un fer bien réglé, vous cherchez une montée en température progressive, sans brûler la zone. Il faut faire chauffer le métal, pas le noircir. Pour savoir si vous êtes au bon niveau, observez la réaction de l’étain : il doit fondre de façon régulière. Le bon temps de chauffe donne une soudure nette et stable, même avec un fer à gaz.
- Chauffer progressivement la zone sans insister au même endroit.
- Contrôler la réaction de l’étain dès les premiers contacts.
- Déplacer le fer pour répartir la chaleur.
- Arrêter dès que la soudure devient brillante et continue.
Les bons repères de chauffe sur une gouttière
Sur une gouttière, le bon repère est visuel : la zone devient réceptive sans brunir. Quand le métal est à la bonne température, la soudure se dépose en filet régulier. Si le zinc reste froid, l’apport glisse. Si le fer est trop agressif, la matière se marque. Vous cherchez donc un équilibre, pas une chauffe brutale.
Les signes d’une surchauffe à éviter absolument
Une surchauffe se voit vite : métal qui ternit, bords qui se déforment, odeur trop forte ou étain qui se rétracte. Dans ce cas, la soudure perd en qualité. Il faut alors laisser redescendre la température, nettoyer à nouveau la zone si besoin et reprendre calmement. Sur du zinc, la patience évite bien des reprises.
Appliquer le flux et l’étain au bon moment
Le flux sert à préparer la surface et à aider l’adhérence de la soudure. Vous pouvez l’appliquer juste avant l’apport, puis utiliser la baguette d’étain quand la zone est chaude. Le bon ordre est essentiel : nettoyer, déposer le flux, chauffer, puis faire fondre l’apport. Sur le zinc, cette méthode reste simple si la préparation a été sérieuse. Le geste doit rester régulier pour pouvoir obtenir un cordon propre et sans surcharge.
- Préparer la jonction et contrôler la propreté de la surface.
- Déposer une fine couche de flux.
- Chauffer la zone jusqu’au bon niveau.
- Approcher la baguette d’étain sans appuyer trop fort.
- Former un cordon régulier sur toute la jonction.
Pourquoi le flux change tout sur le zinc
Sans flux, la soudure accroche mal, surtout sur du zinc ancien. Le produit aide à casser les résidus invisibles et à rendre la zone plus réceptive. C’est lui qui facilite l’étalement de l’étain et limite les zones poreuses. Si vous voyez que l’apport refuse de se fixer, c’est souvent le signe qu’il faut reprendre la préparation avant d’insister.
Comment déposer l’étain sans surcharger la jonction
Déposez l’étain par petites touches, pas en bloc. La baguette doit suivre la ligne de jonction et former un cordon mince mais continu. Une soudure trop épaisse devient moins esthétique et peut masquer un défaut. Le bon geste consiste à avancer lentement, à garder la zone chaude et à lisser le dépôt sans trop charger.
Reprendre une fuite sur une jonction ou une sortie d’eau
Quand la sortie d’eau fuit, la gouttière n’a pas toujours besoin d’être déposée. Il est parfois possible de souder directement la zone, de refaire une petite reprise sur le bord ou de renforcer un raccord fendu. Une sortie mal alignée, un coude qui a bougé ou un conduit qui travaille peuvent créer une faiblesse au même endroit. Sur une toiture en zinc, le plus important reste d’identifier si la fuite vient d’un point précis ou d’un défaut plus large. La réparation peut être simple, mais elle doit rester propre pour faire tenir la reprise.
- Raccord fendu au niveau de la sortie d’eau.
- Jonction ouverte entre deux éléments de gouttière.
- Reprise ancienne qui laisse passer l’eau après la pluie.
- Petite fissure autour d’une sortie sollicitée par le mouvement.
Réparer une jonction ouverte sans démonter tout l’ensemble
Si la jonction s’est entrouverte, vous pouvez souvent souder localement après nettoyage et décapage. L’idée est de refaire la continuité du métal sans forcer sur toute la gouttière. Une sortie bien préparée accepte une reprise ciblée, à condition de garder la zone sèche et stable. Cette méthode évite de démonter l’ensemble quand le défaut reste limité.
Quand faut-il refaire la soudure en entier ?
Il faut refaire la soudure en entier quand la fissure s’étend, que le zinc est trop oxydé ou que la sortie a déjà été reprise plusieurs fois. Si le défaut revient malgré une petite réparation, mieux vaut repartir sur une base saine. Une reprise complète prend plus de temps, mais elle évite souvent une nouvelle fuite.
Les erreurs fréquentes qui font rater la soudure
Pour réussir une soudure sur zinc, il faut aussi savoir ce qu’il ne faut pas faire. Beaucoup d’échecs viennent d’une mauvaise préparation, d’une température mal réglée ou d’une surface encore grasse. Il ne faut pas faire confiance à une zone sale, même si elle semble sèche. Vous devez aussi devoir surveiller le geste final : un apport trop rapide peut casser l’accroche. Le bon réflexe, c’est de pouvoir corriger dès le dernier passage, avant que la soudure ne refroidisse trop vite sur le zinc.
- Souder sur une surface sale ou humide.
- Oublier le flux ou en mettre trop peu.
- Chauffer trop fort et déformer le zinc.
- Déposer l’étain trop tôt, avant la bonne température.
- Vouloir aller vite sur un zinc ancien sans reprise sérieuse.
Les fautes de préparation les plus courantes
Les fautes les plus courantes sont toujours les mêmes : nettoyage insuffisant, oxydation laissée en place, oubli du flux et contrôle trop rapide. Sur du zinc ancien, ces erreurs se paient immédiatement. Une soudure qui paraît correcte peut lâcher dès la première pluie si la base n’a pas été traitée correctement.
Comment rattraper une soudure mal prise
Si la soudure n’a pas pris, laissez refroidir, nettoyez de nouveau et recommencez avec plus de précision. Il faut parfois reprendre l’ensemble de la zone plutôt que d’ajouter de l’étain au même endroit. Sur le zinc, une correction propre vaut mieux qu’un empilement fragile.
Vérifier l’étanchéité et prolonger la durée de la réparation
Après la soudure, laissez refroidir puis vérifier visuellement la ligne de brasure. Une gouttière en zinc bien réparée doit présenter un cordon continu, sans trou ni zone mate suspecte. Le bon temps de contrôle permet de repérer un défaut avant la prochaine pluie. Vous devez savoir faire ce test simple, car il peut éviter une nouvelle infiltration. Avec l’âge du métal, la surveillance régulière reste utile pour pouvoir prolonger la tenue de la réparation sur la toiture et autour de la sortie.
| Critère | Contrôle à faire |
|---|---|
| Aspect du cordon | Il doit être régulier, brillant et continu. |
| Absence de fuite | Aucune trace d’eau ne doit réapparaître après séchage. |
| Tenue après pluie | La zone doit rester stable au premier ruissellement. |
Comment contrôler une réparation après refroidissement
Après refroidissement, observez la ligne sous plusieurs angles. Une bonne soudure sur gouttière ne montre ni creux ni cassure. Si la sortie reste sèche après un premier arrosage, le test est encourageant. Ce contrôle visuel est le plus rapide pour savoir si la reprise tient.
Les gestes simples pour prolonger la tenue dans le temps
Pour prolonger la tenue, gardez la gouttière propre, retirez les feuilles et surveillez la sortie à chaque saison. Un entretien léger évite que le zinc se charge d’humidité et fatigue la soudure. Ce suivi régulier est souvent le meilleur moyen de faire durer la réparation.
FAQ – Questions fréquentes
Faut-il poncer avant de reprendre une soudure sur du zinc ?
Oui, car un léger ponçage enlève l’oxydation et aide la soudure à accrocher. Sur un zinc ancien, cette étape est indispensable avant de poursuivre.
Quel flux utiliser sur une gouttière oxydée ?
Un flux adapté au zinc reste le plus utile, surtout si la zone a vieilli. Si la surface est très marquée, il faut parfois renforcer le nettoyage avant l’application.
Comment savoir si la température est suffisante ?
La soudure doit fondre de façon régulière dès le contact avec la zone chauffée. Si l’étain glisse ou perle, la température n’est pas encore bonne.
Peut-on réparer une fuite sans refaire toute la jonction ?
Oui, si la fuite est localisée et que le reste de la jonction est sain. En revanche, si la zone est trop fatiguée, une reprise complète reste plus sûre.
Que faire si l’étain n’accroche pas ?
Il faut arrêter, nettoyer de nouveau, remettre du flux et vérifier la chauffe. Sur un zinc ancien, le problème vient souvent d’une préparation insuffisante.
Comment vérifier l’étanchéité après la réparation ?
Après refroidissement, observez le cordon puis testez avec un petit ruissellement d’eau. Si aucune trace n’apparaît, la soudure est en bonne voie.
Vous aimerez aussi
 Travaux extérieur
 Travaux extérieur
 Travaux extérieur
 Travaux extérieur